
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-29 Origen:Sitio


La integridad estructural y la uniformidad de una tela no tejida perforada se determinan mucho antes de que la banda llegue al telar de agujas. Dependen completamente de la precisión de su sala de soplado y de la preparación previa al cardado. Los gerentes de planta enfrentan constantemente un difícil equilibrio en la planta de producción. Quiere maximizar la velocidad de producción, pero debe mantener la integridad de la fibra. Una intensidad de apertura incorrecta provoca graves fallos en el procesamiento posterior. La apertura excesiva provoca la rotura inmediata de las fibras y la rápida formación de neps. La apertura insuficiente daña la costosa cubierta de la tarjeta, reduce la eficiencia de la limpieza y crea perfiles de banda muy desiguales. Establecer un enfoque sistemático para establecer la intensidad de apertura requiere analizar especificaciones de fibra específicas y calibrar las holguras de la máquina con precisión. Debe comprender la correlación directa entre la preparación previa al cardado y la resistencia final a la tracción de la red. Esta guía proporciona un marco técnico para optimizar estos parámetros en la planta de producción. Describimos cómo calibrar equipos, equilibrar el rendimiento con la calidad y prevenir defectos de procesamiento comunes.
Equilibrio de intensidad e integridad: velocidades de apertura más altas aumentan la eficiencia de la limpieza y la individualización, pero aumentan exponencialmente el riesgo de generación de neps y reducción de la longitud de las grapas.
Calibración específica de la fibra: los ajustes óptimos dependen estrictamente del denier de la fibra, la longitud de la grapa, el rizado y el contenido de basura; No existe una configuración universal para una máquina de apertura de fibras.
El espacio libre es fundamental: la distancia entre los rodillos de alimentación y los batidores de apertura dicta el trabajo mecánico aplicado a los mechones de fibras, lo que afecta directamente la capacidad de la máquina cardadora para formar una red uniforme y extraer impurezas.
Impacto aguas abajo: La intensidad de apertura deficiente se manifiesta como rotura de la aguja, relaciones de tiro desiguales y resistencia a la tracción comprometida durante la fase de punzonado.
Tabla de contenido
El objetivo principal de la apertura de fibras es reducir los mechones de fibras grandes en haces más pequeños y uniformes sin dañar las fibras individuales. Una estera de alimentación bien preparada garantiza un rendimiento de cardado estable, evitando fluctuaciones de densidad que provocan un peso desigual de la banda y una mala calidad. La apertura adecuada permite que el cilindro principal y los rodillos trabajadores funcionen de manera eficiente al proporcionar un suministro constante de fibra.
Durante la apertura, las fibras se separan gradualmente mientras se eliminan el polvo, las fibras cortas y los materiales extraños. Este paso de limpieza es especialmente importante para fibras naturales y materiales reciclados, donde las impurezas pueden dañar la cubierta de la tarjeta y reducir la eficiencia de la máquina. La apertura progresiva mejora la individualización de la fibra y crea un flujo de material más limpio y estable en el proceso de cardado.
La sala de soplado debe entregar una estera de fibra continua y consistente a la carda. Las variaciones en el tamaño del mechón o en la densidad de alimentación crean puntos débiles que la máquina cardadora no puede corregir por completo. La calibración precisa del equipo de apertura garantiza un flujo de material estable, una formación de banda uniforme y una eficiencia de producción mejorada.
El proceso típico de preparación de fibras sigue un camino de reducción progresiva:
Desplumado de fardos: Elimina grandes bloques de fibra de los fardos comprimidos.
Apertura gruesa: rompe mechones grandes en haces más pequeños.
Mezcla: Crea una mezcla uniforme de diferentes fibras.
Apertura Fina: Produce micromechones más pequeños para cardar.
Transporte Neumático: Entrega fibras preparadas al alimentador de tarjetas.
Las fibras correctamente abiertas mejoran la eficiencia del cardado y favorecen un mejor rendimiento del punzonado. La distribución uniforme de las fibras permite que las agujas penetren consistentemente y creen un enredo de fibras más fuerte. Los mechones mal abiertos pueden provocar la desviación de la aguja, una unión desigual y una resistencia reducida de la tela. Por ello, un proceso de apertura controlado es esencial para producir materiales no tejidos estables y de alta calidad.
La intensidad de apertura debe coincidir con las propiedades físicas de la fibra. Las fibras cortadas más largas requieren una acción más suave y espacios más amplios para evitar roturas, mientras que las fibras más cortas pueden tolerar velocidades más altas y ajustes más ajustados. La longitud de la fibra siempre debe medirse antes de ajustar los parámetros de la máquina para evitar una degradación innecesaria.
La finura y el rizado de la fibra determinan la agresividad con la que se puede procesar el material. Las fibras de denier fino son más propensas a enredarse y a acumularse estática, mientras que las fibras de alto rizado requieren una apertura controlada para preservar su volumen y resistencia. El objetivo es separar las fibras sin dañar su estructura natural.
Diferentes materiales requieren diferentes estrategias de apertura. Las fibras sintéticas limpias necesitan principalmente separación e individualización, mientras que los materiales reciclados y las fibras naturales requieren una acción más fuerte para eliminar el polvo y las impurezas. Los operadores deben equilibrar la eficiencia de la limpieza con el riesgo de acortar o dañar las fibras.
La velocidad del batidor, el espacio libre y el diseño del elemento de apertura controlan directamente la intensidad del procesamiento. Las RPM más altas aumentan el impacto mecánico y la capacidad de limpieza, pero pueden dañar las fibras sensibles. Las celosías con púas proporcionan una apertura más suave para fibras largas, mientras que los alambres con dientes de sierra ofrecen una acción más fuerte para materiales difíciles. La adaptación adecuada de los ajustes de la máquina al tipo de fibra es esencial para una calidad estable.
Poliéster virgen: velocidad moderada y espacios libres estándar; centrarse en la separación de fibras.
Material de mala calidad reciclado: acción de apertura más fuerte para eliminar contaminantes y romper haces de fibras densos.
Polipropileno de denier fino: velocidades más bajas y espacios libres más amplios para reducir la estática y la formación de nepos.
Lana Natural: Apertura suave y progresiva para preservar la longitud de las fibras y el rizo natural.
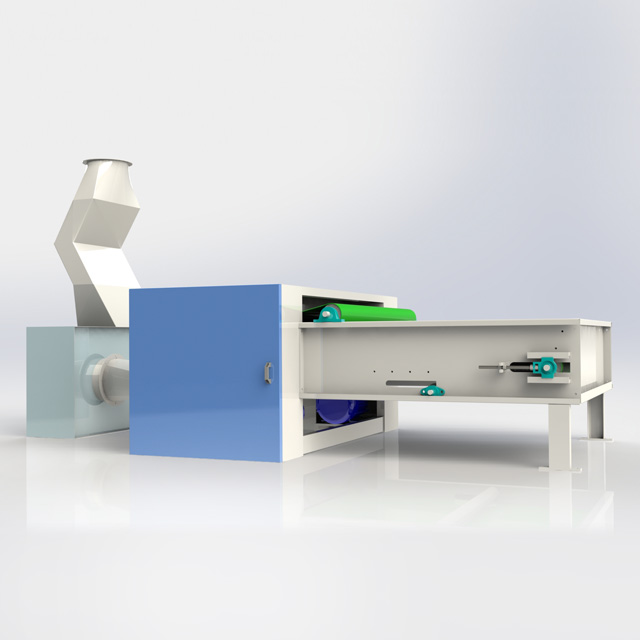
La intensidad de apertura debe equilibrar la eficiencia de limpieza con la protección de la fibra. Las RPM excesivas y la acción mecánica agresiva pueden eliminar las impurezas de manera efectiva, pero también dañan la longitud de la fibra, aumentan la generación de polvo y crean neps. Las fibras acortadas reducen la capacidad de entrelazado durante el punzonado, lo que reduce la resistencia y durabilidad de la tela no tejida final.
La apertura excesiva crea defectos de calidad, como nudos de fibras enredados, formación de redes desiguales y rendimiento de tracción reducido. Una vez que las fibras están gravemente dañadas, el cardado posterior no puede restaurar completamente sus propiedades originales. Los operadores deben evitar tratar una mayor intensidad mecánica como un camino directo hacia una mayor calidad.
Una apertura insuficiente crea el problema contrario. Los mechones grandes y sin abrir transportan polvo e impurezas a la etapa de cardado, lo que aumenta la carga del alambre y acelera el desgaste de la ropa. Estos densos grupos de fibras también provocan un peso desigual de la red, una mala penetración de las agujas y una resistencia inconsistente de la tela.
La configuración óptima requiere un equilibrio controlado entre el rendimiento, la eficiencia de limpieza y la conservación de la fibra. Las aplicaciones de alto rendimiento, como geotextiles y fieltros para automóviles, exigen una individualización estable de las fibras, porque incluso pequeñas variaciones en el tamaño del mechón pueden afectar la uniformidad de la banda y el rendimiento del producto final.
Estado operativo | Configuración de la máquina | Resultados primarios | Consecuencias posteriores |
|---|---|---|---|
Apertura excesiva | Altas RPM, espacio libre reducido | Máxima eliminación de basura, alto estrés de la fibra. | Formación de neps, rotura de fibras, baja resistencia a la tracción. |
Apertura Óptima | RPM y espacio libre calibrados | Formación de micromechones, longitud de grapa preservada | Peso uniforme de la banda, enredo eficiente de las agujas |
Apertura insuficiente | Bajas RPM, amplio espacio libre | Mechones grandes intactos, mala eliminación de basura | Asfixia de tarjeta, CV% alto, rotura de aguja |
La calibración comienza con el establecimiento de condiciones operativas básicas basadas en el tipo de fibra y las recomendaciones del OEM. Los operadores deben evitar ajustes aleatorios y aumentar la velocidad del batidor gradualmente, generalmente en pequeños incrementos, mientras monitorean la reducción del tamaño de los mechones, la eliminación de desechos y la formación de neps. El objetivo es encontrar la mayor eficiencia de apertura sin dañar la calidad de la fibra.
Los espacios libres del rodillo de alimentación y del batidor controlan directamente la intensidad de apertura. Las configuraciones más estrechas mejoran la limpieza y la separación, pero aumentan el riesgo de dañar las fibras, mientras que las configuraciones más amplias protegen las fibras más largas. Las mediciones de calibre precisas y la alineación adecuada a lo ancho de la máquina garantizan una alimentación estable y evitan un procesamiento desigual de la fibra.
El transporte neumático debe coincidir con la potencia de la máquina abridora. Un flujo de aire deficiente puede provocar recirculación de fibras, contaminación por polvo y formación de neps secundarios. La velocidad adecuada del ventilador, el ajuste de la compuerta, el diseño del conducto y la condición del filtro son esenciales para mantener un movimiento suave del material fuera de la zona de apertura.
Las comprobaciones clave del flujo de aire y del transporte incluyen:
Verifique que la presión de extracción cumpla con los requisitos del sistema.
Inspeccione los conductos en busca de curvas pronunciadas o restricciones de flujo.
Haga coincidir la capacidad del ventilador del condensador con la potencia de la máquina.
Revise los filtros para detectar obstrucciones y reducción del flujo de aire.
Todos los ajustes deben registrarse y convertirse en una matriz de configuración para diferentes mezclas de fibras. Las revisiones periódicas ayudan a compensar el desgaste de los componentes y a mantener un rendimiento de producción estable. Un sistema de calibración documentado reduce las conjeturas del operador y mejora la coherencia.
La consistencia del peso de la web proporciona información directa sobre el rendimiento de apertura. Los escáneres en línea pueden detectar variaciones de GSM e identificar fluctuaciones de densidad causadas por una preparación desigual del mechón. Los valores altos de CV% a menudo indican problemas que se originan en la etapa de apertura y no en la máquina cardadora en sí.
Los niveles de neps, la eliminación de polvo y los mechones restantes sin abrir son indicadores de calidad importantes. Mechones excesivamente grandes en la red final sugieren una intensidad de apertura insuficiente o ajustes de espacio incorrectos. El análisis periódico de residuos ayuda a confirmar si las impurezas se eliminan eficazmente.
La calidad de la apertura afecta directamente a la estabilidad del punzonado. Los mechones densos y las impurezas atrapadas aumentan el desgaste y la rotura de la aguja. El seguimiento del consumo de agujas proporciona una alerta temprana de problemas de apertura aguas arriba y ayuda a reducir las pérdidas de producción.
Los datos de calidad deben guiar los ajustes de la máquina. Si la resistencia a la tracción disminuye, los operadores deben verificar el daño de la fibra y la longitud de la grapa antes de aumentar la intensidad mecánica. Una retroalimentación basada en datos
Realice una auditoría de referencia de los tamaños de mechones actuales antes del cardado para establecer una métrica inicial para mejorar.
Mida con precisión el recuento final de neps y el contenido de basura de su red mediante procedimientos de prueba de laboratorio estandarizados.
Ajuste incrementalmente las RPM y los espacios libres de su máquina de apertura utilizando un estricto protocolo de aumento del 5%.
Documente la ventana operativa óptima para cada tipo de fibra específica y mezcle su proceso.
Implemente un programa de inspección visual mensual para todos los pasadores, cables y barras de rejilla para evitar la degradación mecánica.
R: El objetivo es lograr un estado uniforme de micropenachos. Estos mechones suelen pesar fracciones de gramo. Debes lograrlo sin provocar la rotura de las fibras ni crear neps. Esto garantiza una conversión continua y fluida desde la capa de alimentación hasta la banda final.
R: Las fibras cortadas más largas requieren espacios más amplios entre el rodillo de alimentación y el batidor. También requieren velocidades de rotación más bajas. Estos ajustes son necesarios para evitar que las fibras largas se rompan bajo una tensión mecánica excesiva durante el proceso de separación.
R: Los neps generalmente son causados por una apertura excesiva. Las velocidades excesivas del batidor o los espacios libres demasiado ajustados hacen que las fibras se enreden. Las puntas de apertura sin filo que rasgan las fibras en lugar de separarlas limpiamente también generan un gran volumen de neps.
R: Una mayor intensidad de apertura generalmente mejora la eficiencia de la limpieza. Separa agresivamente las fibras, permitiendo que el polvo, las fibras cortas y la basura caigan a través de las rejillas de extracción. Sin embargo, esta acción agresiva debe equilibrarse cuidadosamente con el alto riesgo de daño permanente a la fibra.
R: Los signos de falta de apertura incluyen mechones grandes y densos que ingresan a la tarjeta. También verá una mala extracción de impurezas y un peso de red desigual. La frecuente obstrucción de la máquina cardadora y el deficiente enredo de las fibras durante el punzonado son indicadores claros.
R: Sí. La baja humedad aumenta la electricidad estática, especialmente cuando se procesan fibras sintéticas. Esta estática hace que las fibras se adhieran a las piezas de la máquina y se aglutinen. Esta acumulación anula por completo el proceso de apertura mecánica y provoca graves atascos en el procesamiento.
R: Los ciclos de reemplazo dependen en gran medida del volumen de producción y de la abrasividad de la fibra. Se deben realizar mensualmente inspecciones visuales para detectar falta de brillo, rebabas o pines faltantes. Esto garantiza una intensidad de apertura constante y mantiene un alto rendimiento de limpieza en todas las tiradas de producción.


