
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-29 Origen:Sitio


La formación desigual de la red reduce la resistencia del producto, aumenta el desperdicio y provoca defectos posteriores. En los sistemas de cardado de alta velocidad, estos problemas a menudo resultan del desgaste mecánico, cambios en el flujo de aire, problemas de sincronización de la transmisión o variaciones de la materia prima.
Un enfoque sistemático de resolución de problemas ayuda a identificar la verdadera causa al verificar los componentes de la máquina, el equilibrio del flujo de aire y la precisión del control. Esto permite reparaciones específicas, una mejor planificación del mantenimiento y una calidad web estable.
El desgaste mecánico es el principal culpable: la degradación del alambre metálico en el cilindro, el mudador o las partes planas representa la mayoría de los defectos localizados en la red y la generación de neps.
La medición de precisión no es negociable: variaciones tan pequeñas como 0,001 pulgadas en los ajustes del cilindro al mudador pueden provocar importantes irregularidades en el peso de la banda (picos de CV%).
La aerodinámica dicta la transferencia de fibra: el flujo de aire desequilibrado o los sistemas de succión comprometidos interrumpen el delicado proceso de transferencia de fibra, lo que genera estructuras de red turbias o irregulares.
La sincronización de la transmisión es fundamental: el microdeslizamiento en las correas o el retraso en los servoaccionamientos pueden causar variaciones de dibujo que imitan fallas mecánicas.
La uniformidad de la alimentación aguas arriba es un requisito previo: los esfuerzos de diagnóstico en la etapa de cardado fracasarán si no se eliminan primero las variaciones de alimentación del conducto, las fallas en la sala de apertura o los acabados inadecuados de las fibras.
Tabla de contenido
Establecer métricas de referencia estrictas es el primer paso para diagnosticar problemas de calidad web. El coeficiente de variación (CV%) sirve como indicador principal de la consistencia del peso de la banda. Un aumento repentino en el %CV a corto o largo plazo apunta directamente a anomalías mecánicas o de dibujo. Más allá de la variación del peso, el recuento de neps por gramo proporciona información sobre la paralelización de las fibras y el estado de los cables. Los estándares de uniformidad visual también influyen. Los operadores deben controlar si hay nubosidad, franjas longitudinales y barras transversales en el tablero de red. Establecer umbrales definitivos para estas métricas permite a los equipos de mantenimiento distinguir entre la variación operativa normal y las fallas mecánicas procesables. Por ejemplo, un CV% superior al 5% en una aplicación estándar de poliéster no tejido justifica una inspección mecánica inmediata.
Ignorar irregularidades menores en la red agrava los errores en las etapas de fabricación posteriores. En aplicaciones de hilatura, las bandas desiguales provocan roturas en el estirado, aumentan la vellosidad del hilo y provocan una absorción inconsistente del tinte en la prenda terminada. En la producción de no tejidos, las variaciones en el peso de la banda se traducen directamente en puntos débiles durante el hidroentrelazado o el punzonado. Estos puntos débiles comprometen las propiedades de barrera y la resistencia a la tracción del tejido. El impacto financiero incluye mayores tasas de desperdicio, clasificaciones de productos degradadas y desgaste acelerado de la maquinaria secundaria que se ve obligada a procesar material irregular. Hacer funcionar una máquina con defectos conocidos en la banda consume rápidamente márgenes de ganancia debido al desperdicio de fibra cruda y la pérdida de horas de máquina.
Antes de iniciar cualquier solución de problemas mecánicos, debe estabilizar el entorno operativo. La temperatura y la humedad relativa influyen directamente en la fricción de las fibras y en la generación de electricidad estática. Mantener estrictos controles ambientales para descartar problemas de redacción inducidos por el clima. Un entorno operativo estándar para el procesamiento de algodón generalmente requiere entre 55 y 65 % de humedad relativa a 75 °F. Además, los protocolos de seguridad no son negociables. Implemente procedimientos rigurosos de bloqueo/etiquetado (LOTO) durante todas las verificaciones mecánicas estáticas.
Aislar el interruptor de alimentación principal y aplicar un candado estandarizado.
Purgue todo el aire comprimido de los sistemas tensores neumáticos.
Espere un mínimo de tres minutos para que el cilindro principal deje de funcionar por inercia por completo.
Verifique un estado de energía cero usando un multímetro calibrado en los terminales del variador antes de abrir cualquier panel de acceso.
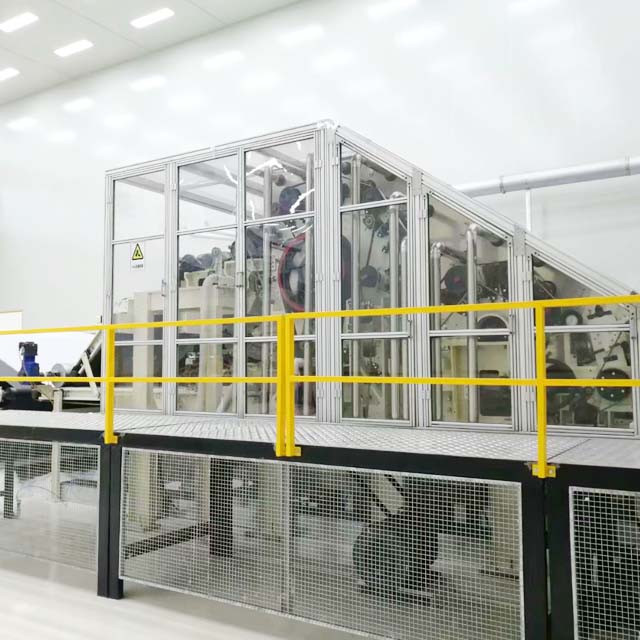
La condición de la cubierta metálica del cilindro, del lamedor y del mudador dicta la eficiencia de la apertura y transferencia de la fibra. El alambre desgastado, dañado o cargado no logra agarrar ni soltar las fibras de manera consistente. Cuando el alambre cilíndrico pierde su filo, lucha por paralelizar las fibras contra las partes planas, generando neps y zonas gruesas. El alambre de toma dañado provoca una mala apertura inicial del mechón, alimentando grumos irregulares hacia la zona de cardado principal. Además, las superficies planas y sin brillo no logran extraer las fibras cortas y la basura de manera efectiva. Esta degradación mecánica se encuentra entre las causas más frecuentes de la banda cardada irregular , lo que resulta en una mala separación de las fibras y defectos localizados en la banda. Inspeccione el alambre de cerca para detectar ganchos, magulladuras o dientes faltantes, particularmente en los bordes donde la fibra tiende a enrollarse.
El cardado se basa en espacios microscópicos entre superficies que se mueven rápidamente. Variaciones tan pequeñas como 0,001 pulgadas en el calibre entre el cilindro y el mudador interrumpen la transferencia de fibras. Los cilindros excéntricos o mudadores, donde el rodillo ya no es perfectamente redondo, crean variaciones cíclicas en la banda, comúnmente conocidas como ondas de estirado. Los ajustes incorrectos entre la placa de alimentación y el lamedor alteran la intensidad del tiro inicial de la fibra, lo que provoca que se desplume el mechón en lugar de un peinado suave. De manera similar, las holguras inadecuadas entre el cilindro y las partes planas reducen la intensidad del cardado, permitiendo que pasen haces de fibras no separadas y alteren la uniformidad de la banda.
Interfaz de componente | Rango de espacio libre estándar (pulgadas) | Síntoma de calibre inadecuado |
|---|---|---|
Placa de alimentación al Licker-in | 0,010 - 0,015 | Mechones arrancados, daños en las fibras, alimentación irregular. |
Licker-in al cilindro | 0,007 - 0,010 | Mala transferencia de mechones, pérdida excesiva de fibras. |
Cilindro a pisos | 0,008 - 0,012 | Alto recuento de neps, grumos sin cardar, mala paralelización. |
Cilindro a mudador | 0,004 - 0,006 | Nubosidad de la red, reciclaje severo de fibra en el cilindro. |
La transferencia de fibra dentro de una tarjeta de alta velocidad depende en gran medida de corrientes de aire controladas. La capa límite de aire que rodea el cilindro debe controlarse con precisión. Los puntos de succión bloqueados, las carcasas inferiores dañadas o las velocidades incorrectas del ventilador alteran este equilibrio aerodinámico. Cuando el flujo de aire se ve comprometido, las fibras pueden desprenderse prematuramente o no transferirse al mudador. Esto conduce al reciclaje de fibras, donde las fibras viajan varias veces alrededor del cilindro. Las fibras recicladas se sobrecardan, dañan y eventualmente se agrupan, creando una apariencia turbia o irregular en la red final. Inspeccione todos los segmentos de la carcasa en busca de rebabas, acumulación de pelusa o desalineación que puedan hacer tropezar la capa límite.
La consistencia del dibujo requiere una sincronización absoluta de la velocidad entre los rodillos. Las correas de transmisión desgastadas, las poleas patinadas o las transmisiones de frecuencia variable (VFD) defectuosas introducen microvariaciones en las velocidades de los rodillos. Si la velocidad del mudador fluctúa aunque sea ligeramente mientras el cilindro permanece constante, la relación de tracción cambia instantáneamente, provocando barras transversales en el alma. Las velocidades asincrónicas entre el rodillo de alimentación y el lamedor provocan una alimentación irregular del mechón, lo que afecta la uniformidad de la banda a corto plazo. La identificación de estas fallas en la transmisión de energía requiere un monitoreo preciso de la velocidad de rotación mediante tacómetros estroboscópicos en condiciones de carga reales.
Los esfuerzos de diagnóstico en la etapa de cardado a menudo descubren fallas en el proceso anterior. El peso irregular de la guata entregado desde el sistema de alimentación del conducto obliga a la tarjeta a procesar volúmenes variables de fibra, lo que abruma las capacidades de corrección del nivelador automático. Las variaciones en la longitud de la fibra cortada, el rizado o los niveles de acabado del hilado también se manifiestan como irregularidades. Al procesar fibras sintéticas como poliéster o viscosa, la acumulación de electricidad estática hace que las fibras se repelan entre sí o se adhieran a superficies metálicas, lo que altera la cohesión de la red. Por el contrario, las fibras naturales como el algodón pueden introducir niveles variables de basura que cargan el alambre e interfieren con la eficiencia del cardado.
La etapa final de formación de la red es muy sensible a las variaciones de tensión. Una tensión inadecuada entre el mudador, el rodillo de despegue y los rodillos de aplastamiento hace que la frágil banda se hunda o se estire. Una tensión excesiva estira la banda de manera desigual, creando puntos delgados o desgarros longitudinales. En aplicaciones no tejidas, los faldones de entrega desgastados o los puntos de entrada de la napadora desalineados distorsionan la banda inmediatamente después de salir de la tarjeta. Mantener relaciones de velocidad precisas en la zona de despegue preserva la uniformidad lograda en la zona de cardado principal. Los operadores deben verificar periódicamente el estado de la superficie de los rodillos decapantes para detectar ranuras o desgaste.
La resolución de problemas eficaz comienza con una identificación precisa de los defectos. La inspección manual mediante paneles web proporciona información visual inmediata sobre neps, basura e irregularidades graves. Sin embargo, los sistemas de escaneo óptico en línea automatizados ofrecen datos objetivos y continuos. Estos sensores detectan variaciones microscópicas en la densidad de la red y asignan defectos visuales específicos a sus orígenes mecánicos. Al analizar la frecuencia y el patrón de nubosidad, franjas longitudinales o barras transversales, los técnicos pueden aislar el componente defectuoso sin desarmar innecesariamente la máquina. Depender únicamente del ojo humano a velocidades de producción de 150 metros por minuto no es suficiente para el control de calidad moderno.
La utilización de una matriz estructurada acelera el proceso de diagnóstico al vincular defectos específicos de la red con sus orígenes mecánicos o aerodinámicos más probables.
Patrón de defecto web | Origen mecánico primario | Origen aerodinámico/propulsor secundario | Acción de diagnóstico recomendada |
|---|---|---|---|
Rayas longitudinales | Daño localizado en el cable del cilindro/descargador; pisos bloqueados. | La base dañada interrumpe el flujo de aire. | Inspeccione el cable en busca de magulladuras; verifique la alineación de la base. |
Barras transversales (periódicas) | Rodillos excéntricos; rodamientos desgastados; engranajes dañados. | Correas de transmisión resbaladizas; Oscilación de velocidad del VFD. | Realizar análisis de vibraciones; Verifique la tensión de la correa y la carga del motor. |
Web turbia o irregular | Alambre de cilindro sin filo; Calibre inadecuado del cilindro al mudador. | Desequilibrio aerodinámico; puntos de succión bloqueados. | Medir el calibre dinámico; mapear la presión estática en las zonas de succión. |
Alto recuento de Nep | Cable de toma desgastado; Ajustes planos inadecuados. | Reciclaje de fibra debido a mala transferencia del mudador. | Inspeccionar el filo del alambre; Verifique las holguras entre el plano y el cilindro. |
La degradación mecánica a menudo se presenta como una vibración anormal antes de causar fallas graves en la red. La implementación de sensores de vibración ayuda a detectar tempranamente el desgaste de los rodamientos, el desequilibrio de los cilindros o los rodillos excéntricos. Una auditoría mecánica integral debe incluir una medición dinámica del calibre. Los ajustes estáticos cambian según las velocidades y temperaturas operativas debido a la expansión centrífuga del cilindro. La medición dinámica de estas holguras garantiza que la tarjeta funcione dentro de tolerancias exactas durante la producción real. Utilice sensores ópticos o capacitivos especializados para medir la distancia entre el cilindro y el mudador mientras la máquina funciona a máximas RPM.
Debido a que la aerodinámica dicta la transferencia de fibras, mapear el flujo de aire es un paso de diagnóstico obligatorio. Utilice manómetros y tubos Pitot para medir la presión estática y la velocidad del aire en puntos de transferencia críticos, como las zonas de entrada al cilindro y del cilindro al mudador. Compare estas lecturas con las especificaciones OEM. Las desviaciones indican conductos bloqueados, ventiladores de extracción defectuosos o cubiertas desalineadas que están alterando activamente la capa límite de la fibra. Una caída de la presión negativa en los puntos de extracción de residuos a menudo provoca directamente la acumulación de residuos en el cable del cilindro.
Cuando las revisiones mecánicas y aerodinámicas no arrojan fallas, el sistema de propulsión es probablemente el culpable. Monitoree las cargas del motor para detectar ataduras mecánicas o fricción excesiva. Utilice tacómetros estroboscópicos para observar los componentes giratorios bajo carga. Esto revela un microdeslizamiento en las correas que los sensores de RPM estándar podrían pasar por alto. Para máquinas equipadas con servoaccionamientos, analice el software de control en busca de errores de retraso o ajuste en los bucles PID que podrían causar variaciones momentáneas de dibujo. Un bucle PID mal ajustado en el accionamiento del mudador creará una onda de estirado continua en la banda final.
Mantener el estado óptimo de los cables requiere un enfoque estratégico. La transición de programas de reemplazo basados en el tiempo a un rectificado basado en las condiciones maximiza la vida útil del alambre y la calidad de la banda. Evalúe el retorno de la inversión al implementar intervalos de molienda estrictos basados en el tonelaje procesado en lugar de en días calendario. Evalúe los beneficios de actualizar a perfiles de alambre especializados o microaleados. Por ejemplo, los diseños de alambre entrelazado ofrecen una retención de fibra superior y una eficiencia de transferencia cuando se procesan mezclas sintéticas desafiantes en una máquina cardadora moderna . Mantenga registros detallados de los patrones de desgaste de los cables para informar futuras decisiones de compra.
Los sistemas de nivelación automática son la principal defensa contra las variaciones de alimentación aguas arriba. Analizar el rendimiento de niveladores automáticos tanto de corto como de largo plazo. Si el sistema tiene dificultades para mantener un % de CV constante, determine si los sensores requieren recalibración o si el tiempo de respuesta mecánica es demasiado lento. La modernización de máquinas heredadas con niveladores automáticos capacitivos u ópticos modernos de alta resolución mejora drásticamente la capacidad de la máquina para corregir fluctuaciones rápidas de densidad en la capa de alimentación. Asegúrese de que los sensores de la trompeta de medición o del rodillo de alimentación no tengan acumulación de pelusa, lo que distorsiona las lecturas de densidad.
Las transmisiones mecánicas heredadas que utilizan sistemas complejos de correas y poleas son inherentemente propensas a deslizamientos y errores de tracción. La actualización a servomotores de CA individuales para el alimentador, el cilindro y el mudador elimina estos vínculos mecánicos. Los servoaccionamientos proporcionan sincronización absoluta de la velocidad y permiten ajustes instantáneos del tiro. La instalación de sensores de control de tensión de precisión en la zona de salida de la banda garantiza que la delicada banda se transfiera al siguiente proceso sin curvaturas ni hundimientos no deseados. Esta actualización por sí sola a menudo resuelve los defectos persistentes de las barras transversales.
La integración de la tecnología de monitoreo continuo hace que el mantenimiento pase de reactivo a predictivo. Instale sistemas de monitoreo de neps y basura en línea directamente en la tarjeta para recibir información en tiempo real sobre el rendimiento del cable. La recopilación de datos centralizada permite a los gerentes de planta realizar un seguimiento de las tendencias del % de CV y las cargas de los motores en varias máquinas. Para instalaciones que procesan sintéticos, la instalación de barras activas de eliminación de estática y sistemas de control de humedad localizados directamente dentro del recinto de cardado evita la repulsión de las fibras y mejora la cohesión de la red. Coloque las barras estáticas inmediatamente después del peine separador o del rodillo de extracción para obtener el máximo efecto.
La ejecución de una auditoría mecánica integral requiere detener la máquina, retirar las cubiertas y realizar mediciones precisas. Debe sopesar las pérdidas de producción inmediatas de este tiempo de inactividad con el desperdicio a largo plazo generado por el funcionamiento de bandas subóptimas. Acelerar el proceso de diagnóstico a menudo conduce a fallas mal diagnosticadas, lo que resulta en reemplazos innecesarios de piezas y defectos continuos en la banda. Asigne ventanas de mantenimiento dedicadas para diagnósticos profundos en lugar de intentar soluciones apresuradas durante los turnos de producción activos.
Los ajustes de precisión de la tarjeta y la medición dinámica exigen un alto nivel de competencia técnica. Evalúe el nivel de habilidad de su equipo de mantenimiento interno. Si bien el rectificado rutinario y los reemplazos de correas se pueden manejar internamente, el ajuste aerodinámico complejo o la programación de servoaccionamientos pueden requerir técnicos OEM. Depender de contratos de servicio OEM garantiza una calibración precisa, pero aumenta los gastos de mantenimiento y requiere coordinación de programación. Capacite a un grupo selecto de técnicos internos específicamente en medición de calibre dinámico para cerrar esta brecha.
La adaptación de tecnología moderna a marcos de hierro fundido heredados presenta desafíos estructurales y electrónicos. Los sistemas de despegue de alta velocidad o los niveladores automáticos avanzados pueden exceder la rigidez estructural de las máquinas más antiguas, lo que introduce nuevos problemas de vibración. La integración de software de sensores modernos con controladores lógicos programables (PLC) heredados a menudo requiere módulos de interfaz y programación personalizados. Verifique siempre la capacidad de procesamiento del PLC existente antes de agregar sensores ópticos de alta resolución a la red.
Para minimizar los riesgos de implementación, adopte un enfoque gradual para las actualizaciones de las máquinas. Empiece por optimizar la gestión de cables y estabilizar los controles climáticos ambientales, ya que ofrecen el mayor retorno inmediato de la calidad de la banda. Progreso hacia el ajuste aerodinámico y la alineación de la base. Concluya el ciclo de actualización con complejas modernizaciones de unidades electrónicas y modernizaciones de sensores una vez que la base mecánica esté completamente estabilizada. Documente cada cambio de configuración para establecer un punto de reversión claro si la calidad web se deteriora después de un ajuste.
Inicie una auditoría de referencia integral de la configuración actual de la máquina, comparando las holguras reales con las especificaciones del OEM para identificar desviaciones mecánicas inmediatas.
Revise los datos históricos de CV%, los recuentos de neps y las tendencias de carga del motor para aislar patrones que indiquen desgaste de componentes específicos o fallas de sincronización de la unidad.
Priorice las intervenciones de mantenimiento en función de la gravedad de los defectos, abordando el estado de los cables y la medición de precisión antes de invertir en modificaciones electrónicas complejas.
Consulte con proveedores de cables especializados para evaluar si la transición a perfiles de cables con microaleaciones o para aplicaciones específicas resolverá los problemas persistentes de transferencia de fibra.
Implemente controles ambientales estrictos y eliminación activa de estática para descartar fallas de tracción inducidas por el clima antes de derribar componentes mecánicos.
R: Las rayas longitudinales suelen ser causadas por daños mecánicos localizados. Los culpables más comunes son alambres metálicos magullados o aplastados en el cilindro o mudador, que no logran transferir las fibras. Los pisos bloqueados o cargados, así como las carcasas inferiores dañadas que interrumpen el flujo de aire local, también pueden crear estos distintos defectos longitudinales.
R: El medidor del cilindro al mudador controla la eficiencia de la transferencia de fibra. Si el ajuste es demasiado amplio, las fibras no se transfieren, lo que provoca reciclaje en el cilindro y una red turbia. Si el ajuste es demasiado ajustado, se corre el riesgo de un contacto catastrófico entre metales. Las variaciones en este calibre provocan fluctuaciones de peso inmediatas.
R: No. Un nivelador automático solo corrige las variaciones de peso en el material de alimentación entrante ajustando la velocidad del rodillo de alimentación. No puede corregir los desniveles causados por cables dañados, desequilibrios aerodinámicos, rodillos excéntricos o tensión inadecuada en la zona de despegue de la banda.
R: El deslizamiento de las correas o los VFD oscilantes provocan microvariaciones en la velocidad de los rodillos. Si los rodillos mudadores o de despegue disminuyen o aceleran momentáneamente mientras la velocidad del cilindro permanece constante, la relación de tiro cambia instantáneamente. Esto crea barras transversales o lugares periódicos gruesos y delgados en la red.
R: El mantenimiento del cable debe basarse en la condición, en función del tonelaje de fibra procesada y la abrasividad del material. El pulido de rutina debe realizarse en función del aumento del recuento de neps o del embotamiento visual. El reemplazo es necesario cuando el pulido ya no restaura el ángulo de trabajo del alambre o la altura de los dientes.
R: Las fallas mecánicas, como rodillos excéntricos o cables dañados, generalmente producen patrones distintos y repetitivos, como barras transversales periódicas o rayas longitudinales afiladas. Las fallas aerodinámicas, como succión bloqueada o velocidades incorrectas del ventilador, generalmente producen defectos aleatorios y no repetitivos, como nubosidad general, áreas irregulares o exceso de fibra volada.


