
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-29 Origen:Sitio


El procesamiento de fibras sintéticas como poliéster (PET) y polipropileno (PP) presenta desafíos mecánicos y térmicos únicos que las configuraciones estándar de fibras naturales no pueden manejar sin comprometer la calidad de la banda. La utilización de configuraciones genéricas para fibras sintéticas de alta tenacidad y baja humedad da como resultado acumulación de estática, fusión de fibras, generación excesiva de nepos y desgaste acelerado del alambre. Estos problemas afectan directamente la eficacia y el rendimiento general del equipo. Para mitigar estos riesgos y garantizar la eficiencia del capital, los compradores técnicos deben evaluar los equipos según un estricto conjunto de criterios sintéticos específicos. Esta guía proporciona una lista de verificación de especificaciones completa para evaluar una máquina cardadora para poliéster y polipropileno , centrándose en los resultados de producción y las realidades de implementación.
La geometría del alambre es fundamental: las fibras sintéticas requieren perfiles de alambre metálico específicos (p. ej., ángulos de trabajo negativos o menos agresivos) para evitar la ruptura de la fibra y controlar un alto rizado.
Gestión estática y térmica: una máquina cardadora viable para poliéster y polipropileno debe incluir sistemas antiestáticos integrados y refrigeración optimizada del cilindro para evitar la fusión de fibras a altas velocidades de producción.
La configuración dicta la aplicación: La elección entre tarjetas enrollables (estándar para telas no tejidas) y tarjetas planas giratorias modificadas (para hilos sintéticos hilados) debe alinearse estrictamente con el denier de fibra objetivo y los requisitos del producto final.
La evaluación del proveedor requiere datos de prueba: las decisiones de adquisición deben exigir pruebas realizadas por el proveedor utilizando las especificaciones exactas de fibra de PET/PP (denier, longitud de corte, acabado de hilado) planificadas para la producción.
Tabla de contenido
Las fibras de PET y PP se diferencian mucho de las fibras naturales. Su alta resistencia, baja absorción de humedad y fuerte generación estática requieren diferentes estrategias de cardado. A diferencia del algodón o la lana, las fibras sintéticas tienden a estirarse, deformarse y generar calor en lugar de romperse cuando se exponen a una fricción excesiva.
El acabado de hilado juega un papel clave en el procesamiento de fibras sintéticas. Los niveles de acabado adecuados ayudan a que las fibras se muevan suavemente a través del sistema de cardado. Muy poco acabado provoca carga en el alambre y acumulación de calor, mientras que un acabado excesivo aumenta la cohesión de la fibra y reduce la uniformidad de la banda.
Las fibras sintéticas requieren un cardado suave y controlado. Las interacciones de los cables, los espacios libres y la configuración de los rodillos se deben ajustar según el denier y la longitud de la fibra. Una fuerza de cardado excesiva puede dañar las fibras, eliminar el acabado y crear defectos térmicos.
Un sistema de cardado de PET y PP adecuado debe proporcionar una formación de red estable, una distribución consistente del peso, una orientación controlada de la fibra y una generación estática mínima. El diseño mecánico adecuado y el control ambiental son esenciales para mantener la calidad de la fibra sintética.
Propiedad de la fibra | Fibras Naturales (Algodón/Lana) | Fibras Sintéticas (PET/PP) | Impacto en la configuración de la máquina |
|---|---|---|---|
Recuperar la humedad | Alto (8-15%) | Cerca de cero (0-0,4%) | Requiere eliminación activa de estática y control climático. |
Tenacidad | Bajo a Medio | Alto | Exige una metalurgia de alambre robusta para evitar un desgaste rápido. |
Sensibilidad térmica | Bajo (se quema a altas temperaturas) | Alto (se derrite/se funde) | Requiere velocidades de cilindro más bajas y una aerodinámica optimizada. |
Rizar | naturales, irregulares | Mecánico, muy uniforme | Requiere segmentos especializados de preapertura antes del cilindro principal. |
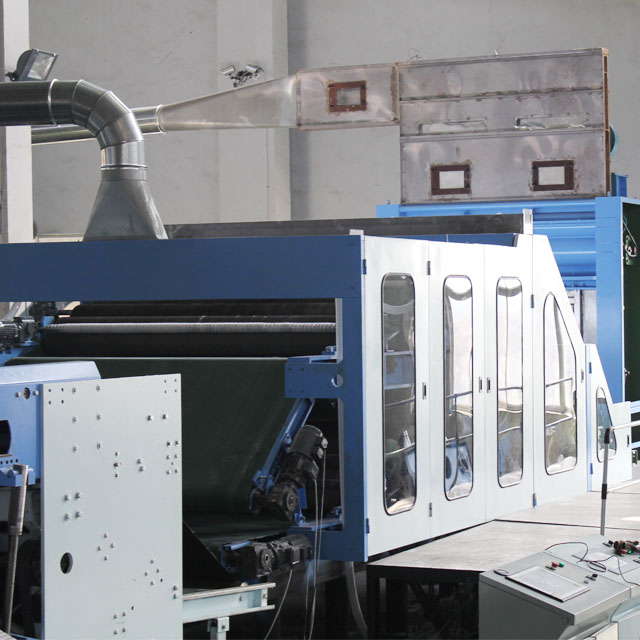
Las fibras sintéticas suelen llegar en fardos densos con una densidad aparente inconsistente. Los sistemas de alimentación gravimétricos proporcionan un control del flujo másico más preciso que los sistemas volumétricos, lo que garantiza un peso de alimento estable. La zona de alimentación del lamedor requiere un fuerte agarre de la fibra; Los rodillos de alimentación acanalados de alta presión evitan el desplumado de mechones grandes, reducen la formación de nepos y protegen los componentes del cardado.
El diámetro y la velocidad del cilindro deben equilibrarse para evitar turbulencias excesivas y generación de calor durante el procesamiento sintético. Los cilindros más grandes proporcionan más área de cardado a velocidades más bajas, lo que mejora la separación de fibras y reduce el daño térmico. Los eficientes sistemas mudadores garantizan una transferencia estable de la banda y pueden optimizarse para lograr una resistencia uniforme en aplicaciones no tejidas.
Las fibras sintéticas de alto rizado requieren una apertura previa suave antes de ingresar a la zona de cardado principal. Los segmentos de cardado estacionarios ajustables reducen la tensión de la fibra y mejoran el control. Los diseños lisos de la carcasa inferior estabilizan el flujo de aire, previenen la pérdida de fibra y evitan el enrollado innecesario de la fibra, ya que los materiales sintéticos generalmente contienen menos impurezas que el algodón.
La selección de la máquina depende del producto final. Se prefieren las tarjetas de rodillos para aplicaciones no tejidas porque sus sistemas de trabajo y decapado de múltiples etapas proporcionan una fuerte apertura, mezcla y formación de banda. Las tarjetas planas modificadas son más adecuadas para la producción de hilos sintéticos, donde la alineación de las fibras y la paralelización controlada son más importantes.
Las redes sintéticas requieren una condensación cuidadosa para evitar la acumulación de estática y fallas de tracción. Los rodillos de condensación especialmente diseñados garantizan una recogida suave de la banda, mientras que los sistemas de bobinado de precisión evitan cambios de tensión no deseados durante el embalaje de la cinta. La entrega estable es esencial para mantener la calidad del estirado y el hilado posteriores.
La selección de la confección de la tarjeta afecta directamente el rendimiento de la fibra sintética. Las fibras de denier fino requieren alambre de mayor densidad para una separación efectiva, mientras que las fibras gruesas necesitan perfiles de menor densidad para evitar roturas y cargas. Los ángulos de alambre menos agresivos mejoran el pelado de las fibras y los materiales resistentes al desgaste, como las aleaciones recubiertas, prolongan la vida útil de la ropa cuando se procesan fibras sintéticas abrasivas.
La velocidad máxima de la máquina no siempre equivale a la producción utilizable. El procesamiento a alta velocidad de fibras sintéticas finas puede causar estática, acumulación de calor y defectos en la red. Los compradores deben evaluar los datos de producción reales, incluida la uniformidad de la banda y los niveles de nep, en lugar de confiar únicamente en la capacidad teórica.
La operación a alta velocidad requiere un control preciso de la tensión entre el mudador, el sistema de estiraje y la napeadora transversal. La sincronización adecuada evita que la banda se estire, se doble y la distribución desigual del peso durante el procesamiento posterior.
Las fibras sintéticas como el polipropileno y el poliéster requieren una gestión estática eficaz. Las barras ionizantes, los sistemas de puesta a tierra y los puntos de transferencia controlados ayudan a prevenir el enrollamiento de la fibra, las interrupciones de la producción y la manipulación inestable de la banda.
Los recintos de la máquina ayudan a mantener una temperatura y humedad estables alrededor de la zona de cardado. Un control climático adecuado reduce la acumulación de estática y mejora la confiabilidad de la transferencia de fibra.
El procesamiento sintético crea depósitos de acabado de hilado, polvo y desechos voladores que pueden afectar la estabilidad de la máquina. Los sistemas de succión fuertes y bien diseñados eliminan los contaminantes y evitan la recirculación hacia la zona de cardado.
El fácil acceso a los conductos de succión y las áreas de recolección de desechos simplifica la limpieza y reduce el tiempo de inactividad. La separación eficaz de residuos también mejora la recuperación de materiales y la eficiencia de la producción.
Los modernos inversores multimotor permiten el control independiente de cilindros y rodillos, lo que permite realizar ajustes rápidos para diferentes tipos de fibras y condiciones de producción.
La eficiencia energética debe medirse por el consumo de energía por kilogramo de producción. Los sistemas de accionamiento avanzados reducen las pérdidas mecánicas y mejoran la economía general de producción.
El cambio del algodón a las fibras sintéticas requiere conocimientos operativos actualizados. El poliéster y otros materiales sintéticos tienen diferentes defectos, patrones de desgaste y requisitos de configuración. La capacitación del OEM y las recetas digitales de HMI ayudan a los operadores a aplicar los parámetros correctos y evitar ajustes inadecuados.
El procesamiento sintético de alta velocidad requiere una estricta gestión de seguridad. Los enclavamientos de las máquinas, las cubiertas protectoras y los sistemas de emergencia deben comprobarse periódicamente para garantizar un funcionamiento seguro durante el mantenimiento y la producción.
Las fibras sintéticas crean un desgaste más rápido de los cables debido a la fricción continua. Los programas de mantenimiento deben ajustarse en función de las condiciones de uso reales en lugar de los plazos tradicionales del algodón. Las inspecciones periódicas, el análisis de neps y el rectificado oportuno ayudan a mantener un rendimiento estable del cardado.
Los programas de mantenimiento preventivo reducen las fluctuaciones de calidad y el tiempo de inactividad. Mantener disponibles técnicos capacitados, equipos de molienda adecuados y recursos de servicio de alambre garantiza una calidad constante de la banda durante la producción sintética a largo plazo.
Una de alto rendimiento máquina cardadora es tan efectiva como la línea en la que opera. Los cuellos de botella en la sala de soplado o en la línea de apertura privan a la tarjeta, lo que genera pesos de banda irregulares. Por el contrario, los cuellos de botella en el manuar o en la napa transversal obligan a la tarjeta a reducir la velocidad, alterando el equilibrio térmico y aerodinámico.
Es obligatoria la integración perfecta de PLC en toda la línea de producción. La línea de apertura debe ajustar su velocidad de alimentación según los sensores de nivel del conducto de la tarjeta. El equipo aguas abajo debe sincronizar su velocidad con los rodillos de salida de la tarjeta. Esta comunicación de circuito cerrado garantiza una producción continua y estable sin intervención manual.
Redacte una Solicitud de propuesta (RFP) formal que incluya las hojas de datos de su fibra específica, detallando el denier, la longitud de corte y el tipo de acabado de hilado.
Programe pruebas de máquinas físicas en las instalaciones del proveedor utilizando las materias primas reales de su fábrica para verificar el rendimiento y la calidad de la banda.
Verifique la compatibilidad completa del PLC entre el equipo propuesto y sus líneas de apertura ascendentes existentes y sus sistemas de lapeado o estiraje descendentes.
Establezca un programa de mantenimiento predictivo claro para el rectificado y reemplazo de alambre en función de las propiedades abrasivas de sus fibras sintéticas específicas.
R: La velocidad del cilindro depende en gran medida del denier de fibra y del tipo de máquina. Generalmente, el poliéster requiere velocidades más bajas que el algodón para evitar daños térmicos y acumulación de estática. Las velocidades suelen oscilar entre 300 y 500 RPM, según el diámetro del cilindro. Los diámetros más grandes permiten RPM más bajas y al mismo tiempo mantienen la velocidad superficial necesaria para un cardado eficiente.
R: La estática se gestiona mediante una combinación de sistemas activos y pasivos. Las máquinas utilizan barras ionizantes activas en puntos de transferencia críticos para neutralizar las cargas estáticas. La conexión a tierra especializada de todos los componentes de la máquina proporciona una ruta de descarga. Además, los recintos aerodinámicos ayudan a mantener estrictos controles de humedad ambiental, lo cual es vital para disipar la estática en el polipropileno.
R: No. Si bien puede empujar físicamente la fibra, una configuración de algodón estándar causará graves daños a la fibra, carga y problemas estáticos. El procesamiento de poliéster requiere modificaciones específicas, que incluyen perfiles de alambre menos agresivos, diferentes velocidades de los cilindros, carcasas inferiores sólidas y sistemas activos de eliminación de estática.
R: La fusión de fibras ocurre cuando una fricción mecánica excesiva genera calor más allá del punto de fusión del polímero. Esto generalmente se debe a que el cilindro funciona a velocidades demasiado altas para el denier de fibra específico o al uso de geometrías de alambre inadecuadas que atrapan las fibras sintéticas en lugar de liberarlas limpiamente.
R: Las fibras de poliéster opacas y semiopacas se fabrican con aditivos de dióxido de titanio para reducir su brillo natural. Este químico es altamente abrasivo. El procesamiento de estas fibras con alambres de acero estándar provoca un desgaste rápido y puntas desafiladas. Se necesitan recubrimientos de carburo de tungsteno o aleaciones especializadas para resistir esta abrasión.
R: El acabado del giro dicta los niveles de fricción entre las fibras y el alambre metálico. Un acabado óptimo permite que las fibras se separen y transfieran sin problemas. Un acabado muy escaso provoca una alta fricción, lo que provoca carga en el cable y daños térmicos. Demasiado acabado hace que las fibras se vuelvan pegajosas, lo que da como resultado una individualización deficiente y una formación de red desigual.


