
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-29 Origen:Sitio


En la fabricación de no tejidos, la integridad estructural depende completamente de la orientación de las fibras. Cuando las fibras salen de la sección de cardado, se alinean longitudinalmente. Sin una intervención inmediata, esta alineación crea graves desequilibrios estructurales en la red terminada. Las relaciones de resistencia a la tracción en dirección de la máquina (MD) y dirección transversal (CD) inconsistentes causan fallas en el material en aplicaciones exigentes como geotextiles de alta resistencia y medios de filtración de precisión. Cuando estas tolerancias fallan, las plantas enfrentan altas tasas de desperdicio, rollos rechazados y un consumo excesivo de materia prima para compensar en exceso los puntos débiles. Agregar más fibra para arreglar un perfil de CD débil destruye los márgenes de producción.
Controlar el patrón de disposición de la napadora cruzada es la palanca de ingeniería más eficaz para manipular la orientación de las fibras. La evaluación de la tecnología de lapeado cruzado, las capacidades de perfilado digital y los controles cinemáticos adecuados permite a los operadores marcar relaciones MD/CD precisas. Dominar este proceso optimiza la uniformidad de la banda, reduce el desperdicio de bordes y protege los márgenes generales de producción.
La geometría exacta del patrón de disposición de la napa transversal determina directamente la isotropía o anisotropía de la red no tejida, dictando su relación de resistencia a la tracción MD/CD.
Las napeadoras cruzadas servoaccionadas avanzadas con capacidades de perfilado de circuito cerrado ofrecen un control superior sobre el ángulo de la fibra y el espesor del borde en comparación con los sistemas mecánicos tradicionales.
La morfología de la fibra (longitud de la fibra, denier y rizado) influye en gran medida en el comportamiento de un patrón de disposición, lo que requiere ajustes de receta para diferentes mezclas de materias primas.
Lograr una relación MD/CD cercana a 1:1 requiere una sincronización precisa entre la velocidad de entrega de la banda de la tarjeta, la velocidad del carro de la napadora transversal y la velocidad de la plataforma del piso para minimizar el estiraje.
Los gemelos digitales de la Industria 4.0 y el software de modelado predictivo ahora permiten a los fabricantes simular relaciones MD/CD y distribución del peso base antes de realizar pruebas físicas.
Tabla de contenido
El establecimiento de requisitos básicos de resistencia a la tracción, alargamiento y resistencia al desgarro dicta toda la configuración de la línea. Las especificaciones del producto final impulsan estas métricas. Una lámina superior higiénica de 40 GSM requiere propiedades mecánicas completamente diferentes a las de un geotextil de carretera de 300 GSM. Los ingenieros deben definir la relación MD/CD objetivo antes de ajustar las velocidades de la maquinaria. El éxito significa alcanzar objetivos de resistencia exactos de manera constante y al mismo tiempo minimizar el peso base general de la red. Ejecutar una red más pesada solo para pasar una prueba de resistencia mínima del CD indica un proceso de colocación defectuoso.
El proceso de cardado crea inherentemente un fuerte sesgo en la dirección de la máquina. Los cilindros, los trabajadores y los decapadores peinan las fibras en una alineación paralela a lo largo del eje de la línea de producción. Esta orientación longitudinal produce una red con una alta resistencia a la tracción en MD pero una resistencia al desgarro en CD extremadamente pobre. Si esta red pasa directamente a un telar de agujas o a una calandria térmica, el tejido resultante se divide fácilmente bajo tensión transversal. La intervención mecánica redistribuye esta fuerza direccional antes de que se produzca la unión.
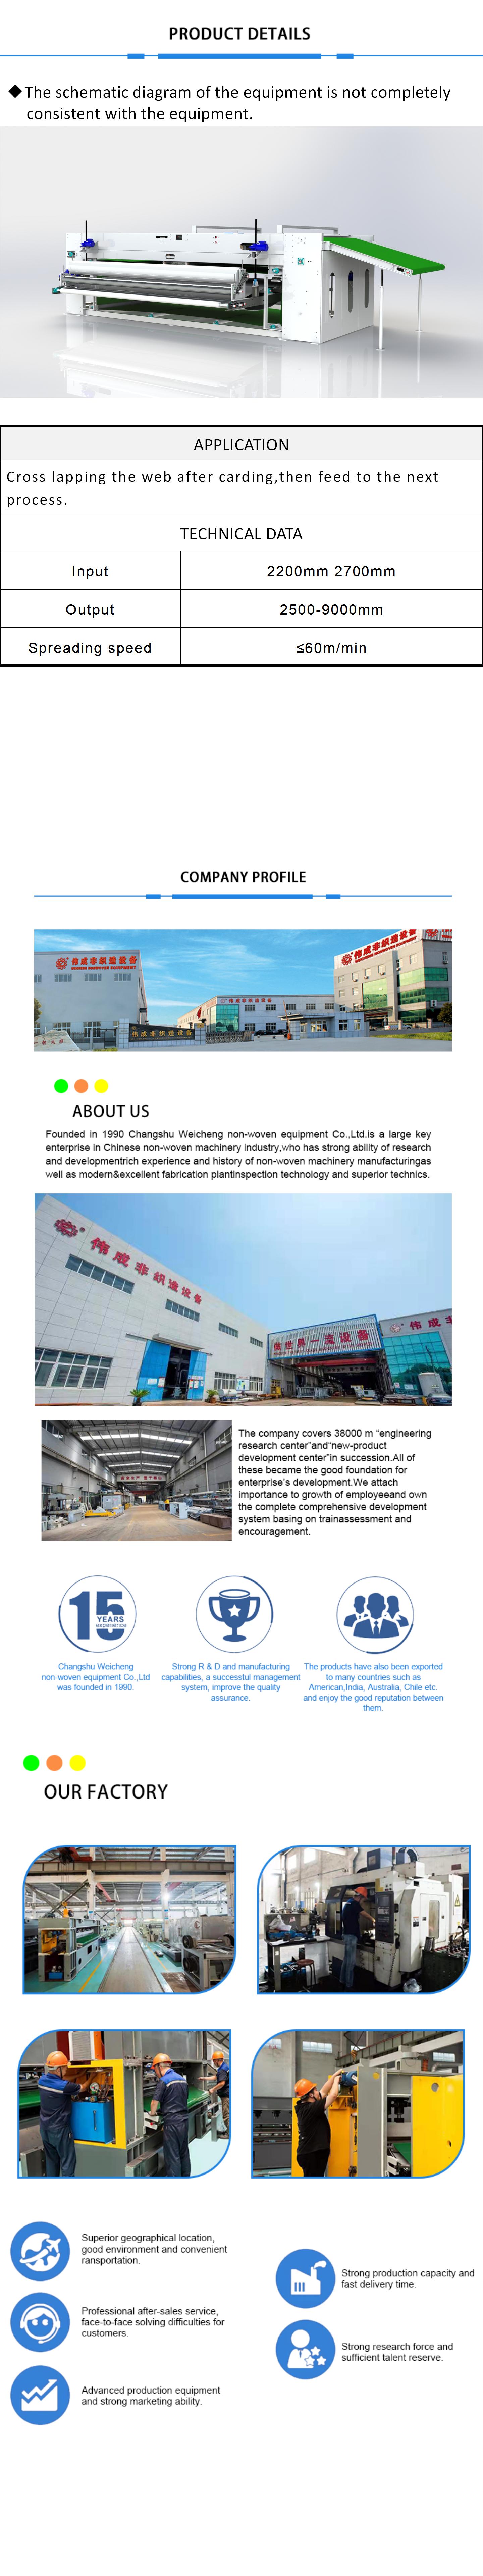
La Cross Lapper intercepta la frágil red cardada y modifica fundamentalmente su geometría. Transporta la banda mediante cintas continuas y la deposita sobre una plataforma de suelo que se mueve en ángulo perpendicular. Al doblar la banda hacia adelante y hacia atrás a lo ancho de la plataforma, la máquina aumenta el peso base y cambia el eje principal de orientación de la fibra. La velocidad y el ángulo de esta deposición dictan las características estructurales finales de la tela no tejida.
Las características de la materia prima interactúan directamente con el proceso de lapeado. La morfología de la fibra dicta cómo la red maneja la tensión mecánica durante la deposición. Los operadores deben ajustar la velocidad del carro según la mezcla específica que se ejecuta en la línea.
Característica de la fibra | Comportamiento durante el acostado | Ajuste requerido de la máquina |
|---|---|---|
Grapa larga (p. ej., 90 mm) | Altamente susceptible a la distorsión por tracción durante la inversión del carro. | Ajustes de tensión de correa más bajos; velocidades de inversión más lentas. |
Denier fino (p. ej., 1,5 dn) | Propenso a alteraciones aerodinámicas y curvatura de bordes. | Diseños de carros cerrados; vacío activo en el faldón del suelo. |
Alto engarce | Se une de manera eficiente, resistiendo la reorientación. | Ángulos de carro más pronunciados para forzar la alineación transversal. |
La redacción introduce una complejidad significativa en la gestión de la relación MD/CD. Los procesos posteriores estiran la banda longitudinalmente. Los telares de agujas, los transportadores de transporte y los hornos térmicos aplican tensión. Esta tensión tira de las fibras hacia la dirección de la máquina. Una proporción perfecta de 1:1 en la plataforma del piso a menudo se degrada a una proporción de 1,5:1 después de la unión. Los ingenieros anticipan este estiramiento posterior y compensan en exceso durante la fase de lapeado para lograr las especificaciones finales correctas.
Los patrones de disposición paralelos mantienen una fuerte tendencia hacia la Dirección de la Máquina. La velocidad del carro se sincroniza estrechamente con la plataforma del piso para minimizar los ángulos transversales de las fibras. Este enfoque preserva la alineación longitudinal creada por la máquina cardadora.
La red resultante exhibe una resistencia MD excepcionalmente alta y una resistencia CD muy baja. Este patrón se adapta a aplicaciones específicas donde la tensión transversal sigue siendo insignificante. Los casos de uso típicos incluyen tipos específicos de toallitas cosméticas, capas longitudinales de adquisición de fluidos y ciertos compuestos unidireccionales. Sin embargo, limita severamente la versatilidad estructural del tejido para aplicaciones industriales más amplias.
El patrón en ángulo o en forma de chevrón representa la deposición en zigzag estándar utilizada en la mayoría de las instalaciones de telas no tejidas. El carro se mueve rápidamente a través de la plataforma, colocando la red en un ángulo diagonal distinto. Esta geometría altera el dominio MD.
Este patrón aumenta significativamente la fuerza de la dirección transversal. La gravedad del ángulo de chevron depende de la relación entre la velocidad del carro y la velocidad de la plataforma del piso. Las inversiones del carro más rápidas crean ángulos más pronunciados, empujando más fibras hacia una orientación transversal. Este sigue siendo el método principal para equilibrar la integridad estructural de los productos básicos no tejidos.
Las configuraciones perfiladas utilizan la deposición de velocidad variable para crear perfiles de orientación y espesor específicos en todo el ancho de la banda. En lugar de moverse a una velocidad constante, el carro acelera y desacelera a intervalos programados.
Esta capacidad proporciona relaciones MD/CD altamente personalizables. También aborda directamente la uniformidad de borde a borde. Al depositar algo menos de material en los bordes y más en el centro, los sistemas de perfilado contrarrestan la tendencia natural de los no tejidos a formar bordes gruesos. Esto mejora la consistencia general de la tracción y reduce drásticamente el desperdicio de recortes de bordes.
El punto de giro físico en la inversión del carro requiere un control mecánico preciso. La red debe cambiar bruscamente de dirección sin romperse ni doblarse sobre sí misma. Un control cinemático deficiente provoca graves defectos de colocación. Los pliegues crean puntos gruesos localizados que alteran la eficiencia del telar y rompen las agujas. La curvatura de los bordes compromete la resistencia del CD en los márgenes. Gestionar las curvas exactas de desaceleración y aceleración del carro mantiene una deposición plana y uniforme.
Lograr una relación MD/CD de 1:1 requiere crear una red isotrópica con resistencia equilibrada en todas las direcciones. Esto es esencial para textiles técnicos como geotextiles, sustratos para tejados y bases de cuero artificial. Los ingenieros optimizan los ángulos de disposición, la velocidad del carro, la velocidad de la plataforma y el control de tensión aguas abajo para minimizar las diferencias direccionales y mantener un rendimiento mecánico uniforme.
Algunas aplicaciones requieren fuerza direccional en lugar de fuerza igual. Al ajustar el patrón de colocación, los fabricantes pueden aumentar la resistencia de MD o CD según los requisitos del producto. Por ejemplo, los medios de filtración pueden necesitar una mayor resistencia CD, mientras que los materiales higiénicos pueden priorizar la resistencia MD para la estabilidad del procesamiento.
La orientación de la fibra está controlada principalmente por la relación de velocidad entre el carro de la napadora transversal y la plataforma del piso. Una mayor velocidad del carro crea un ángulo de fibra más pronunciado, lo que aumenta la resistencia del CD, mientras que una mayor velocidad de la plataforma alinea las fibras más hacia la dirección de la máquina. El control preciso de estas relaciones de velocidad permite a los fabricantes predecir y ajustar las propiedades de tracción finales.
Las transmisiones mecánicas tradicionales se basan en cadenas, poleas y embragues, lo que genera retrasos durante la inversión del carro. Esto provoca una acumulación desigual de material en los bordes y crea el "efecto bañera" con bordes más pesados y centros más débiles. Los sistemas servoaccionados utilizan motores independientes y un control de movimiento preciso para lograr inversiones más rápidas, una aceleración más suave y una mejor uniformidad MD/CD, lo que los hace esenciales para redes técnicas livianas.
Las laminadoras cruzadas modernas utilizan escáneres de peso en línea y sistemas de control de retroalimentación para mantener perfiles web consistentes. Los sensores miden continuamente el peso base y ajustan automáticamente el movimiento del carro para corregir áreas irregulares. Este sistema de circuito cerrado reduce el ajuste manual, minimiza el desperdicio de material y mejora la consistencia general de la resistencia de la banda.
El control de los bordes de la red es fundamental para reducir el desperdicio y mantener una unión uniforme. Los pulidores avanzados ajustan la velocidad del carro cerca de los puntos de inversión para evitar la acumulación excesiva de bordes causada por capas superpuestas. El control eficaz de los bordes mejora el equilibrio de la resistencia del CD, reduce las pérdidas por recorte y aumenta la utilización del material.
La tecnología de gemelo digital permite a los fabricantes simular el rendimiento de superposición antes de la producción. Al analizar las propiedades de la fibra, la configuración de la máquina y las estructuras de la red objetivo, los ingenieros pueden predecir las relaciones MD/CD e identificar posibles defectos con anticipación. Esto reduce las pruebas, ahorra materias primas y acelera el desarrollo de productos.
Las velocidades de producción más altas a menudo reducen la precisión de la colocación. La velocidad excesiva del carro crea perturbaciones en el flujo de aire y aumenta la tensión de la banda, lo que provoca movimiento de fibras y estiraje no deseado. Los fabricantes deben equilibrar el rendimiento con una orientación precisa de las fibras MD/CD para mantener el rendimiento del producto final.
Los sistemas de perfilado avanzados mejoran la eficiencia del material al crear bandas más uniformes. Una mejor distribución del peso reduce la necesidad de sobrealimentación, reduce el desperdicio de recortes y ayuda a los fabricantes a ahorrar costosas materias primas, mejorando el retorno general de la inversión.
Actualizar las napadoras existentes con servoaccionamientos, controles mejorados y componentes livianos puede mejorar significativamente la precisión del patrón sin reemplazar toda la línea de producción. Este enfoque reduce los costos de inversión al tiempo que extiende la vida útil del equipo.
Los equipos de perfilado de precisión requieren un mantenimiento regular para mantener la precisión. Los servosistemas, los componentes de fibra de carbono y los delantales antiestáticos necesitan inspecciones y reemplazos programados para evitar errores de patrón y una disminución del rendimiento.
El patrón de disposición de la napa cruzada dicta la resistencia MD/CD en los no tejidos. Depender de una tecnología de lapeado obsoleta limita la versatilidad del producto, provoca un rendimiento de tracción inconsistente y aumenta el desperdicio de materia prima debido a una compensación excesiva innecesaria. Los fabricantes que producen textiles técnicos con muchas especificaciones requieren maquinaria multiservo capaz de perfilar para lograr estrictas relaciones MD/CD de 1:1. Quienes producen redes anisotrópicas de productos básicos optimizan los equipos existentes mediante actualizaciones de unidades específicas y una gestión rigurosa de borradores.
Para optimizar su proceso actual de formación web, ejecute los siguientes pasos:
Realice una auditoría integral de su variación actual del peso base de borde a borde para identificar zonas de desperdicio de material.
Mapee el perfil preliminar de toda su línea de producción para cuantificar los efectos de la tensión aguas abajo en la relación MD/CD final.
Actualice las unidades mecánicas heredadas a sistemas multiservo para eliminar el borde y el efecto bañera.
Implemente escáneres de peso base de circuito cerrado para automatizar el perfilado del carro y garantizar una uniformidad estructural continua.
Solicite pruebas piloto con proveedores de equipos para probar sus mezclas de fibras específicas con recetas de colocación específicas antes de comprometerse con mejoras de capital.
R: Los geotextiles generalmente requieren una proporción MD/CD de 1:1, lo que significa que son isotrópicos. Esta resistencia a la tracción equilibrada es necesaria porque los firmes de las carreteras y los proyectos de estabilización de suelos someten el tejido a tensiones mecánicas impredecibles y multidireccionales en el campo.
R: Aumentar la velocidad del carro en relación con la velocidad de la plataforma del piso crea un ángulo de colocación más pronunciado. Este ángulo más pronunciado empuja más fibras hacia una alineación transversal, lo que aumenta directamente la resistencia a la tracción en dirección transversal (CD) de la red final.
R: El efecto bañera es causado por la inercia mecánica durante la inversión del carro. Los accionamientos mecánicos más antiguos permanecen ligeramente en los bordes de la plataforma antes de cambiar de dirección, depositando el exceso de fibra. Esto da como resultado bordes pesados y gruesos y un centro delgado.
R: Sí. Telares de agujas, calandras y transportadores aplican tensión longitudinal a la banda. Esta tensión provoca estiraje, que estira la red y tira de las fibras hacia la Dirección de la Máquina (MD), alterando la relación original establecida en la plataforma.
R: Los servoaccionamientos ofrecen control instantáneo e independiente sobre la aceleración y desaceleración. Esto elimina el retraso mecánico, lo que permite que el sistema ejecute perfiles de velocidad complejos que evitan la permanencia en los bordes y garantizan una distribución perfectamente uniforme del peso base.
R: Las fibras de alto rizado se entrelazan firmemente dentro de la red cardada. Este entrelazamiento los hace más resistentes a la reorientación durante la deposición. Los operadores ajustan las velocidades del carro y los ajustes de tensión para forzar las fibras de alto rizado al ángulo transversal deseado.


