
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-29 Origen:Sitio


Maximizar la velocidad de producción en la fabricación de textiles y no tejidos a menudo se produce a expensas directas de la uniformidad de la banda y la integridad de las fibras. Los ingenieros de planta y los directores de producción se enfrentan a un constante cuello de botella en la fábrica. Empujar una máquina más allá de sus umbrales variables óptimos provoca la formación de neps, roturas graves de fibras, obstrucción de la máquina y degradación de la eficacia general del equipo (OEE). No se puede simplemente subir el dial y esperar resultados de alta calidad.
Lograr la máxima capacidad operativa requiere una comprensión precisa de las características específicas de la fibra y los parámetros de la red que dictan el verdadero rendimiento. Cada ajuste impacta el delicado equilibrio de la individualización de las fibras. Esta guía desglosa las variables técnicas que controlan la producción y explica cómo evaluar las capacidades de la máquina para su línea de producción específica. Comprender los factores de rendimiento de la máquina cardadora le garantiza maximizar el rendimiento sin comprometer la integridad estructural de su banda final.
El rendimiento no es una métrica estática: el rendimiento real depende en gran medida de la finura de la fibra (denier/micronaire), la longitud de la fibra y el contenido de humedad, lo que puede reducir las velocidades máximas teóricas hasta en un 30 % para mantener la calidad.
La apertura inicial dicta la velocidad descendente: la eficiencia del lamedor y la preparación previa a la apertura son a menudo los cuellos de botella ocultos antes de que la fibra llegue siquiera al cilindro principal.
El peso de la banda dicta los límites mecánicos: el GSM (gramos por metro cuadrado) objetivo influye directamente en los límites de carga del cilindro y la eficiencia de transferencia del mudador, lo que obliga a un equilibrio entre el espesor de la banda y la velocidad de la línea.
La ropa de la tarjeta es el principal cuello de botella: impulsar el rendimiento sin hacer coincidir la geometría del cable con el tipo de fibra específico acelera el desgaste y aumenta el tiempo de inactividad, anulando cualquier ganancia de velocidad.
La configuración dicta la escalabilidad: la evaluación de configuraciones de cilindro simple versus doble, anchos de trabajo y sistemas de nivelación automática es fundamental para las instalaciones que buscan escalar la producción sin sacrificar la paralelización de la fibra.
Tabla de contenido
Debe diferenciar entre la capacidad teórica de la máquina y el rendimiento operativo real. La capacidad teórica representa la producción máxima de kilogramos por hora declarada por los fabricantes de equipos originales en perfectas condiciones. El rendimiento real mide el rendimiento real después de tener en cuenta los rechazos del control de calidad. Debe tener en cuenta los ciclos de decapado de rutina, el tiempo de inactividad por mantenimiento y las roturas de la banda. El éxito en el mundo real depende enteramente de una producción sostenida sin comprometer la integridad web. Una máquina que funciona a máxima velocidad es inútil si produce altas tasas de defectos. Debe evaluar la producción en función del material utilizable y de primera calidad generado por turno.
Métricas de rendimiento teóricas versus reales | |||
Categoría de métrica | Capacidad Teórica | Rendimiento operativo real | Factores de variación primarios |
|---|---|---|---|
Tasa de producción | Máximo declarado por el OEM (p. ej., 1500 kg/h) | Salida medida en la bobinadora (p. ej., 1100 kg/h) | Tipo de fibra, objetivo GSM, paradas de mantenimiento. |
Tiempo de actividad de la máquina | Operación 100% continua | Normalmente entre el 75% y el 85% en carreras de alta velocidad. | Pelado de cables, limpieza de estranguladores, eliminación de solapas. |
Calidad Web | Perfecta uniformidad asumida | Sujeto a variaciones de CV% y generación de neps | Carga de cilindros, eficiencia de transferencia del mudador. |
Desperdicio de materiales | 0% de desperdicio supuesto | 2% a 5% de moscas, excrementos y recortes de bordes | Velocidad de lamedura, configuración de la cuchilla mote, longitud de la fibra. |
La física de la acción del cardado requiere un delicado equilibrio. Aumentar las velocidades de alimentación sin ajustar las proporciones de estirado evita una individualización suficiente de la fibra. El cilindro principal debe peinar y separar los mechones de forma eficaz para crear una red uniforme. Empujar demasiada masa a través de los dientes del alambre reduce esta crítica acción de peinado. Las fibras se agrupan en un gran volumen, formando neps y lugares gruesos en la red. Debe equilibrar la velocidad con los límites mecánicos de la geometría del cable. Las velocidades agresivas a menudo conducen a la ruptura de la fibra, lo que degrada la resistencia del hilo o las propiedades de tracción del no tejido. Los aumentos de velocidad deben alinearse proporcionalmente con las velocidades del cilindro y del mudador para mantener el equilibrio de tracción.
Cuando aumenta la velocidad del rodillo de alimentación para empujar más masa hacia la máquina, el lamedor debe trabajar más para abrir los mechones. Si el lamedor no puede seguir el ritmo, grandes grupos de fibra sin abrir se transfieren al cilindro principal. El cable del cilindro principal se llena entonces rápidamente. Este fenómeno, conocido como carga del cilindro, destruye completamente la acción de cardado. La máquina deja de peinar y comienza a enrollar las fibras formando nudos apretados. Para mantener la calidad con rendimientos más altos, debe aumentar las RPM del cilindro para generar más puntos de peinado por minuto. Sin embargo, las RPM más altas del cilindro aumentan la fuerza centrífuga, lo que puede expulsar las fibras del cilindro prematuramente si las cubiertas aerodinámicas no están perfectamente ajustadas.
Los gerentes de planta deben rastrear puntos de datos específicos para evaluar el desempeño real. Establecer estas líneas de base le permite medir con precisión el impacto de cualquier ajuste de velocidad. Sin datos concretos, la optimización del rendimiento se convierte en un juego de adivinanzas que normalmente termina en una calidad degradada del producto.
Mida la tasa de producción estrictamente en kilogramos por hora de banda utilizable al final de la línea.
Calcule la uniformidad de la web expresada como el coeficiente de variación (CV%) utilizando un escáner en línea.
Cuente los neps por gramo de fibra procesada utilizando equipos de prueba de laboratorio estandarizados.
Determine el porcentaje de daño de la fibra comparando la longitud de la fibra antes y después del proceso de cardado.
Calcule la verdadera eficacia general del equipo (OEE) durante un turno de producción estándar, teniendo en cuenta todas las microparadas.
Registre la frecuencia de las intervenciones manuales necesarias para eliminar obstrucciones, lapeados o desgarros de bordes.
Supervise el consumo de energía del motor del cilindro principal para detectar signos tempranos de carga de cables.
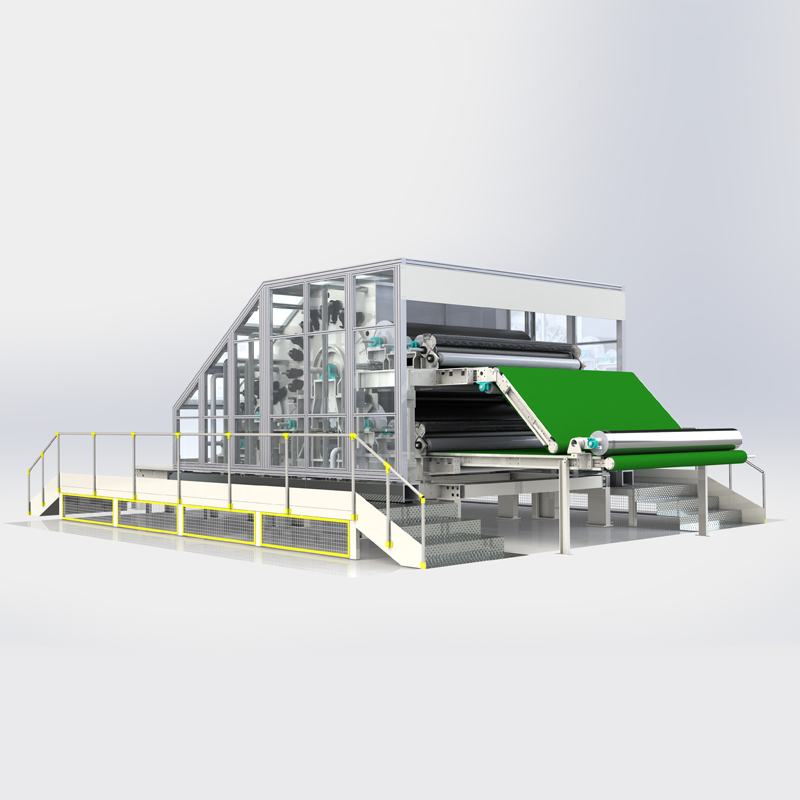
La finura de la fibra afecta directamente la capacidad de cardado porque las fibras más finas crean más volumen de fibra por kilogramo y requieren más individualización. Las microfibras y el algodón con bajo micronaire necesitan velocidades más lentas para evitar la carga de cilindros y la formación de neps. Las fibras gruesas tienen menos fibras por unidad de peso y toleran velocidades más altas más fácilmente. Para programas de producción mixtos, el tipo de fibra más fina debe determinar la velocidad máxima de operación para mantener una calidad estable de la banda.
La longitud de la fibra y la estructura del rizado determinan la agresividad con la que la tarjeta puede procesar el material. Las fibras largas requieren ajustes más amplios y velocidades controladas para evitar roturas y fibras cortas excesivas, mientras que las fibras muy rizadas necesitan un manejo cuidadoso de la tensión porque resisten la tensión. Las fibras cortas permiten ajustes más ajustados y un funcionamiento más rápido, pero requieren control para minimizar el desperdicio de moscas. El ajuste adecuado de la velocidad, el espaciado y la tensión evita la pérdida de calidad durante la producción a alta velocidad.
El acabado de la fibra y el nivel de humedad influyen fuertemente en la fricción, la acumulación de estática y la estabilidad de la máquina. Los niveles de acabado incorrectos pueden hacer que las fibras se enrollen alrededor de los cilindros y rodillos, creando paradas frecuentes. La humedad controlada y el equilibrio de humedad adecuado reducen la estática y mejoran el movimiento de la fibra durante el proceso de cardado. Sin embargo, la humedad o la lubricación excesivas pueden aumentar la adherencia y provocar la carga del alambre, por lo que es esencial mantener el entorno de procesamiento correcto.
Las mezclas de fibras reducen el rendimiento máximo alcanzable porque diferentes fibras responden de manera diferente a las fuerzas de cardado. Las variaciones de longitud, rizado y fricción pueden crear problemas de estirado, separación de fibras y bandas desiguales. La máquina debe ajustarse según la fibra más sensible de la mezcla, no según el componente más fuerte. Las velocidades conservadoras y los ajustes optimizados del licker-in ayudan a mantener una mezcla uniforme y previenen defectos como neps y rayas.
Impacto de las variables de la fibra en la velocidad de cardado | |||
Fibra variable | Condition | Impacto en la velocidad de rendimiento | Ajuste operativo requerido |
|---|---|---|---|
Finura | Microfibra / Bajo Denier (<1,2d) | Reducción significativa | Reduzca la velocidad de avance, aumente ligeramente la velocidad del cilindro, use alambre denso. |
Finura | Grueso / Alto Denier (>6.0d) | Aumento posible | Aumente la velocidad de avance, controle la transferencia del mudador, utilice alambre abierto. |
Longitud de grapa | Grapa larga (>51 mm) | Reducción moderada | Amplíe la configuración de los rodillos, reduzca las proporciones de tiro y reduzca las RPM del lamedor. |
Humedad | Baja humedad/seco (<45% RH) | Reducción Severa (Paros) | Agregue humidificación, aplique acabado antiestático, reduzca la velocidad. |
Rizar | Alta frecuencia de engarce | Reducción moderada | Ajuste la tensión del rodillo de alimentación, controle el volumen de la banda y revise los rodillos de transferencia. |
El lamedor controla la primera etapa de apertura de la fibra e influye directamente en la velocidad máxima de funcionamiento de la tarjeta. Si la velocidad es demasiado baja, grandes mechones de fibras permanecen sin abrir y sobrecargan el cilindro principal, aumentando la formación de neps. La velocidad excesiva daña la longitud de las grapas y reduce la calidad de la fibra. El ajuste adecuado del lamedor, incluida la configuración de la placa de alimentación según la longitud de la fibra, garantiza una apertura suave pero completa y permite que el cilindro principal funcione de manera eficiente con un mayor rendimiento.
El peso objetivo de la banda determina el equilibrio entre la velocidad de producción y la estabilidad de la calidad. Las bandas pesadas requieren velocidades más bajas porque el sistema de cardado maneja un mayor volumen de fibra, mientras que las bandas livianas exigen un control preciso de la tensión para evitar problemas de estiraje. La producción de alta velocidad requiere sistemas de nivelación automática de circuito cerrado que ajusten continuamente las velocidades de alimentación según el espesor de la estera, manteniendo GSM constante y evitando variaciones de peso.
La capacidad de cardado depende en gran medida del diseño del alambre del cilindro, incluida la altura, el ángulo y la densidad de los dientes. Cuando las velocidades de alimentación exceden la capacidad de retención del alambre, las fibras sobrecargan la superficie del cilindro, lo que reduce la eficiencia del cardado y aumenta los defectos. El procesamiento sintético de alto rendimiento requiere perfiles de alambre más profundos para una mayor retención de fibras, mientras que las fibras finas se benefician de prendas de mayor densidad para una mejor individualización. La selección correcta del alambre evita que la máquina pierda calidad mientras opera a tasas máximas de producción.
Especificaciones de revestimiento de tarjetas para alto rendimiento | ||||
Tipo de fibra | Rendimiento objetivo | PPSI recomendado | Ángulo frontal | Profundidad del diente |
|---|---|---|---|---|
Sintéticos finos (1,2d - 2,0d) | Medio a alto | 700 - 900 | 65° - 70° | Poco profundo |
Sintéticos gruesos (6.0d - 15d) | muy alto | 300 - 450 | 75° - 80° | Profundo |
Algodón (grapa media) | Alto | 800-1000 | 60° - 65° | Medio |
Mezclas recicladas/de mala calidad | Medio | 250 - 400 | 80° - 85° | muy profundo |
El mudador debe pelar eficientemente la fibra individualizada del cilindro principal. La eficiencia de la transferencia cae significativamente a velocidades operativas excesivamente altas. Debe equilibrar las revoluciones del cilindro con la velocidad del mudador para garantizar una eliminación completa de la fibra. Una mala eficiencia de transferencia hace que la fibra recircule alrededor del cilindro principal. Esta recirculación provoca nudos, desgarros de los bordes y una formación inconsistente de la banda.
Debe optimizar la distancia de ajuste entre el cilindro y el mudador. Un ajuste más ajustado (p. ej., 0,1 mm) mejora la transferencia a altas velocidades, pero corre el riesgo de un contacto catastrófico entre metales si los cojinetes se desgastan o se produce una expansión térmica. La alineación mecánica precisa garantiza la máxima eficiencia del mudador. El alambre mudador debe tener un ángulo frontal muy agresivo para agarrar la fibra del cilindro de rápido movimiento. Si el mudador no logra despejar el cilindro, la fibra entrante del lamedor no tiene adónde ir, lo que provoca un estrangulamiento inmediato de la máquina.
Las tarjetas de un solo cilindro se adaptan a aplicaciones de fibra estándar, mientras que los sistemas de doble cilindro mejoran el rendimiento para materiales exigentes y producción de alta velocidad. Al dividir el proceso de cardado en etapas de preapertura e individualización fina, los cilindros dobles reducen la tensión de los componentes, mejoran la separación de fibras y permiten un mayor rendimiento. Este diseño es especialmente efectivo para fibras sintéticas mezcladas y de denier fino donde se requiere una calidad estable a tasas de producción elevadas.
Aumentar el ancho de la máquina es una forma eficiente de aumentar la capacidad de producción sin aumentar la tensión de la fibra ni la velocidad de operación. Sin embargo, las tarjetas más anchas requieren sistemas de alimentación muy uniformes para mantener un peso de banda constante en todo el ancho. Los alimentadores de tolva avanzados con flujo de aire controlado proporcionan una distribución uniforme de la fibra, evitando bordes pesados, centros delgados y variaciones de calidad durante operaciones de gran volumen.
El cardado de alta velocidad requiere un control ambiental preciso para mantener una producción estable. La temperatura y la humedad controladas reducen la acumulación de estática, evitan el solapamiento de las fibras y estabilizan el procesamiento de fibras sintéticas. Los sistemas HVAC dedicados, el aire acondicionado localizado y la gestión del flujo de aire alrededor de las zonas de alimentación y extracción ayudan a mantener una calidad constante de la banda a pesar de los cambios en las condiciones externas.
Las velocidades de alimentación excesivas sobrecargan el cilindro, lo que provoca mayores recuentos de neps, bandas irregulares y posibles paradas de la máquina. Los operadores deben monitorear de cerca la apariencia de la red, ya que las fibras turbias o engrosadas indican signos tempranos de sobrecarga. Establecer límites de alimentación basados en las propiedades de la fibra y utilizar el monitoreo de calidad en tiempo real ayuda a prevenir la asfixia y mantener una producción estable.
El procesamiento de alto rendimiento acelera el desgaste del alambre, especialmente cuando se manipulan fibras abrasivas o contaminadas. La cubierta opaca de la tarjeta reduce la eficiencia del cardado y obliga a velocidades de producción más lentas. El uso de materiales de alambre resistentes al desgaste, el control del filo y el mantenimiento de programas de rectificado regulares son esenciales para mantener un alto rendimiento sin sacrificar la calidad de la banda.
Las velocidades de producción más altas aumentan la acumulación de fibra y polvo en la cubierta de la tarjeta, lo que genera limpiezas más frecuentes y tiempos de inactividad. Una velocidad de ejecución ligeramente más baja puede ofrecer una mejor productividad general al reducir las interrupciones. Los intervalos de mantenimiento deben basarse en el volumen de material procesado en lugar de en las horas de funcionamiento para garantizar un rendimiento de cardado constante.
Realice una prueba controlada utilizando la mezcla de fibras específica de su instalación para establecer límites de rendimiento empíricos antes de ajustar los programas de producción.
Actualice la metalurgia de la ropa de tarjeta a acero endurecido si planea procesar fibras recicladas abrasivas a altas velocidades.
Instale sistemas de nivelación automática de circuito cerrado para mantener un peso constante de la banda durante las fluctuaciones de la velocidad de alimentación.
Calibre las velocidades del lamedor para que coincidan perfectamente con las nuevas velocidades de alimentación, evitando la ruptura inicial de la fibra y los defectos posteriores.
Implemente controles estrictos de HVAC para mantener una humedad relativa óptima, eliminando las paradas de la máquina inducidas por estática.
R: Los factores principales incluyen la finura de la fibra (denier/micronaire), la longitud de la grapa, el peso objetivo de la banda (GSM), la eficiencia del lamedor, la velocidad del cilindro, la eficiencia de transferencia del mudador y la geometría específica de la guarnición de la tarjeta.
R: Las fibras más finas (menor denier) requieren una acción de cardado más intensa para separarlas y paralelizarlas. Generalmente requieren velocidades de rendimiento más lentas para evitar daños a las fibras, carga de cilindros y formación de nepos en comparación con las fibras gruesas.
R: El lamedor dicta la apertura inicial de los mechones de fibras. Si su velocidad no coincide con la velocidad de alimentación, arranca grandes grumos o provoca una rotura grave de la fibra, degradando permanentemente la calidad de la banda antes de que comience el cardado principal.
R: Las configuraciones de doble cilindro distribuyen el intenso trabajo mecánico en dos etapas. Esto reduce la carga en los cables individuales, lo que permite velocidades de alimentación más altas y una mejor paralelización sin sobrecargar un solo cilindro principal.
R: La carga del cilindro ocurre cuando las fibras llenan completamente los espacios entre los dientes del alambre. Esto sucede cuando las velocidades de alimentación exceden la capacidad física del alambre, lo que hace que la máquina enrolle las fibras en neps en lugar de peinarlas.
R: La humedad óptima actúa como lubricante natural y reduce la electricidad estática. Muy poca humedad provoca acumulación de estática y solapamiento de las fibras, mientras que demasiada hace que las fibras se peguen. La humedad adecuada permite velocidades de carrera más altas y sostenidas.
R: Sí, aumentar el ancho de trabajo proporciona un método lineal para aumentar el rendimiento. Una máquina más ancha procesa más masa sin aumentar la tensión de la fibra o las RPM de la máquina, siempre que la alimentación del canal mantenga la uniformidad entre máquinas.


